一、铸造废气处理案例
1. 客户公司背景
企业名称:某大型铸造企业(年产铸件5万吨,员工600人)
该行业用户痛点:
废水被污染的造成 :锻造厂区形成高质量溶液含量空气氧化硅粉层(PM2.5质量溶液含量200-300mg/m³)、浇筑 环节释放出来CO及VOCs(苯系物、酯类),厂区粉层质量溶液含量过高;
优质安全压差:曾多次因悬浮物物和VOCs产生不达到被优质团队处罚决定,存在停厂自查安全隐患;
专用设备氧化:过去布袋滤尘器折叠滤芯易闭塞,年维修部手续费超¥130万;
安全可靠问题:铝粉、铁销粉尘浓度遇静电能易带来爆炸事件,CO用户名问题高。
二、废气处理工艺设计
核心工艺路线
“源头控制-多级净化-智能监控”工艺:
源头治理设定:
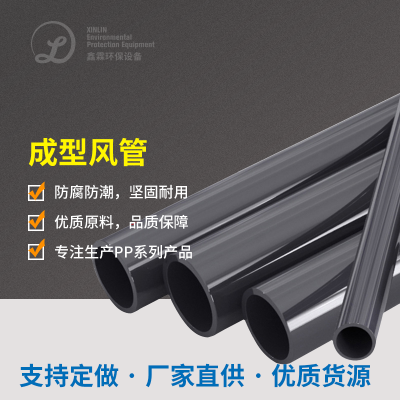
全生产加工真空集气:在融炼炉、形状线、浇包等产污点组装防火型部分区域排烟管道罩,风口尺寸按10-15m³/min/台设定,包含全生产加工产污方面。
密闭式运送系统软件:按照气血运送管网+压差设计,削减尘土三次大气污染。
预解决的阶段:
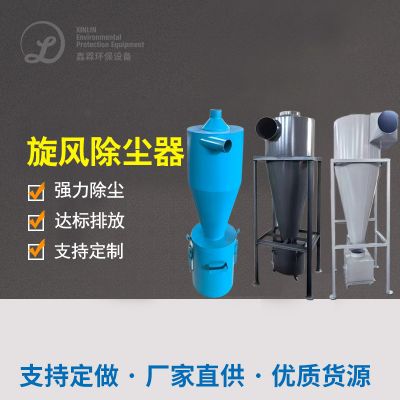
自吸式漩风净化器:除去粒度分布>10μm的粗颗粒物粉尘爆炸,分离处理速率≥85%。
持续持续高温静电反应除尘加工处理器:耐持续高温300℃,加工处理融炼生产车间持续持续高温废气排放(800-1000℃),气体吸附PM10-PM2.5粉尘浓度,成功率≥95%。
VOCs及有危害实验室气体防治:
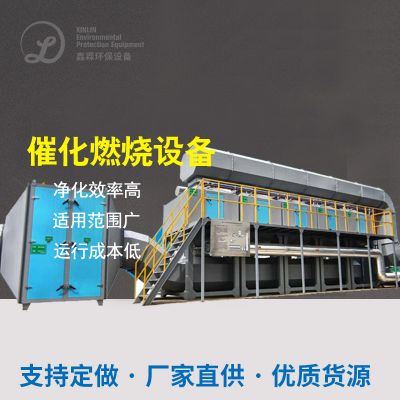
室温操作:280-320℃恒温恒湿执行,VOCs变为率≥99%,CO节能减排率≥90%。
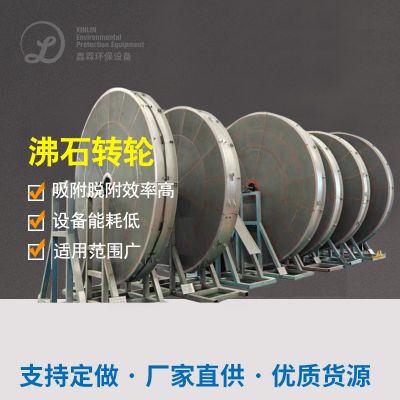
粘附的能力:VOCs动态信息粘附存储量≥1.0kg/m³,苯系物删去率≥95%;
脱附二次利用:热氢气巡环二次利用(180-220℃),脱附使用率≥90%。
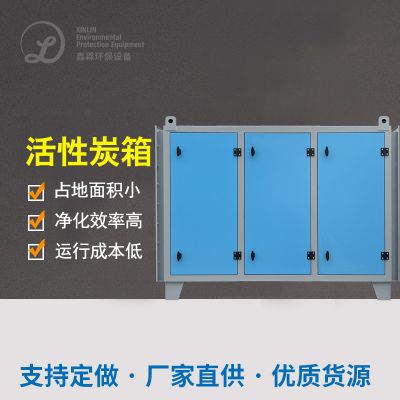
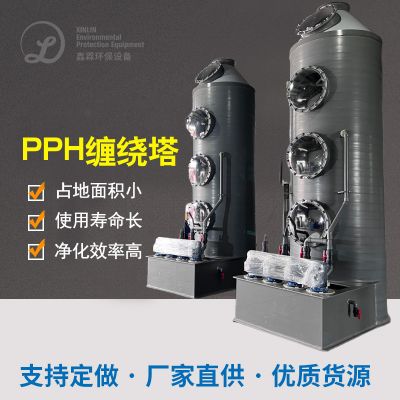
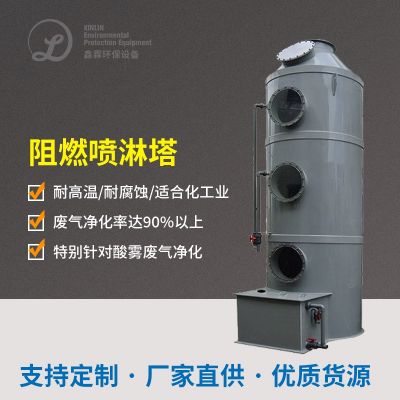
生物炭钎维吸收塔(2组串联):
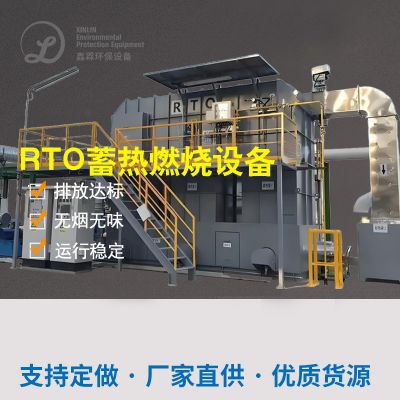
离子液体熔化平衡装置(RTO):
广度处理与尾气排放标准:
过虑的精密度:PM2.5减排≤5mg/m³,焊接烟尘收集率≥99.9%;
防震规划:隔爆阀+泄爆片,可抑制粉尘浓度暴炸风险隐患。
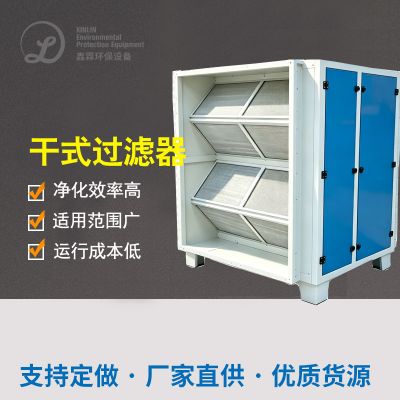
覆亚膜布袋排尘器(PTFE折叠滤芯):
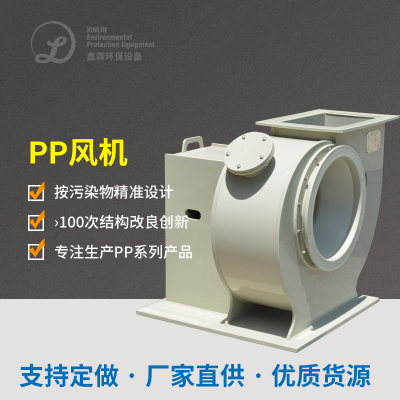
离心式新风机:保障措施有机废气治理未达标尾气排放至烟筒(极高≥30米)。
三、的设备调试与选配
四、废气处理难点与解决方案
难点1:高温粉尘与VOCs协同治理
划分加工:先使用常温电磁干扰布袋除尘器散热至200℃之下,再進入几丁质酶炭吸附物塔;
RTOweb前端加建急冷塔,确保VOCs加入离子液体复燃区时渗透压安稳。
具体措施:
疑难问题2:铝粉爆炸事件风险分析
全软件系统安装防爆型电器机械、隔爆阀及氧含量评估仪(查看氧气的密度<8%);
主要包括防人体静电PTFE覆亚膜除尘滤袋,缩减烟尘矛盾起电成功率。
改进措施:
瓶颈问题3:CO外泄源头治理
RTO出口商加设CO免费在线污染监测仪,实时视频设定燃燒气温;
车间装有CO提醒装置设备,联合应及透气机系统。
策略。:
五、整理功能安全验证
六、客户反馈
环保合规:连续3年通过国家环保验收,粉尘和VOCs排放低于国家标准限值50%;
城市发展效用:
年降低亲水性炭销售费¥200万;
设施耗能降低了30%,年避免浪费用电¥40万;
社会上效益分析:喷涂车间PM2.5氧化还原电位降低90%,工人的职业性申诉率降低80%,荣获“省市级浅绿色制造厂”。
总结
该方案通过“负压集气-多级除尘-催化燃烧-智能管控”四维协同工艺,解决了铸造行业废气成分复杂、粉尘爆炸风险高、VOCs治理难的核心问题,兼具高效性、安全性和经济性,可为汽车配件、工程机械铸造等领域提供参考!

 扫一扫添加微信